Nieuws

Productieproces van rubberen transportbanden

I. Voorbereiding van grondstoffen (aangepaste formulering)

Drie categorieën kerngrondstoffen zijn nauwkeurig geproportioneerd op basis van de bedrijfsomstandigheden:

Rubbergrondstoffen

Basisrubber (Natuurrubber/NR, SBR, EPDM, NBR) + Versterkingsmiddelen (carbon black, silica) + Vulkanisatiesysteem (zwavel, versnellers) + Functionele additieven (antioxidanten, slijtvaste middelen, vlamvertragers, weekmakers).

Gedifferentieerd naar toepassing: Bovendekselrubber (slijt- en slagvastheid), onderdekselrubber (lage wrijving) en kern/skimrubber (specifiek voor verlijming aan het karkas).

Basismaterialen van het karkas

Stoffenkern: polyester (EP), nylon (NN) of katoenen canvas; biedt een hoge sterkte, meerlaags draagvermogen.

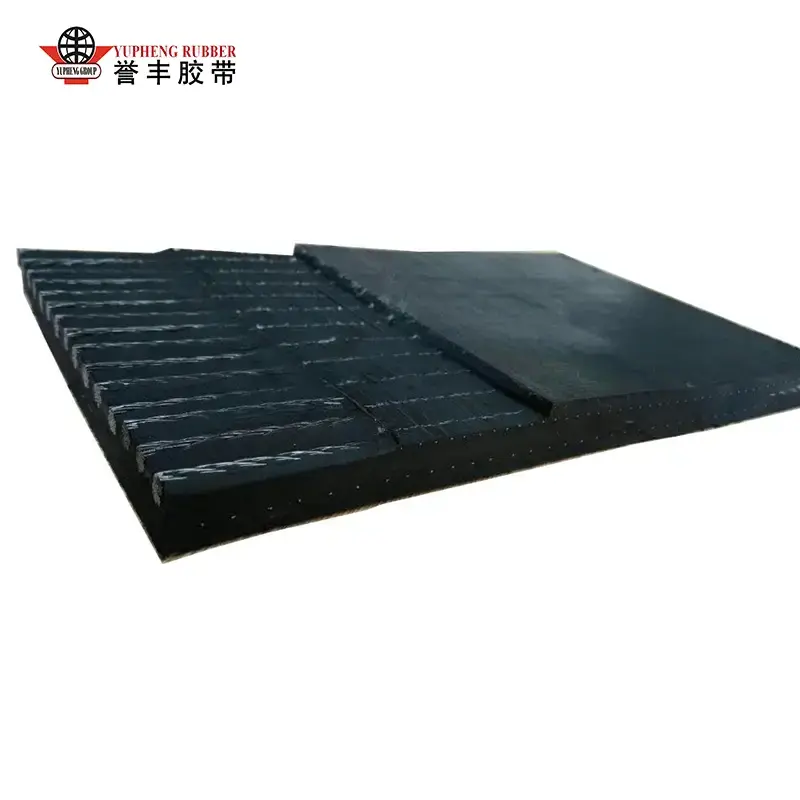
Staalkoordkern: Gegalvaniseerde staalkoorden; ontworpen voor mijnbouwtoepassingen onder hoge spanning over lange afstanden.

Bindingsmiddelen

RFL-dipoplossing (Resorcinol-Formaldehyde-Latex): Voorkomt delaminatie tussen het rubber en de stof- of staalkoorden.


II. Mengproces (voorbereiding van rubberverbindingen; bepaalt fundamentele eigenschappen)

Grondstoffen worden gewogen en in een gesloten interne mixer gevoerd; Het mengen vindt plaats bij hoge temperaturen (120–160°C) en hoge druk gedurende 10–15 minuten om ervoor te zorgen dat roet en additieven volledig in het basisrubber worden gedispergeerd, waardoor agglomeratie of voortijdige vulkanisatie (verschroeien) wordt voorkomen.

De verbinding wordt afgevoerd naar een open molen voor verder mengen en afkoelen om interne spanningen te verlichten.

Een plaatmachine perst het mengsel tot platen met een vaste dikte; deze worden gekoeld en 4 tot 24 uur laten rusten/rijpen om de plasticiteit te stabiliseren.

Monsters worden getest op hardheid, treksterkte en hechtsterkte; batches van mindere kwaliteit worden opnieuw verwerkt, terwijl gekwalificeerde bladen per categorie worden opgeslagen voor toekomstig gebruik.


III. Voorbehandeling van het karkas (cruciaal voor het verbeteren van de hechtsterkte)

1) Voorbehandeling van stoffen canvas

Het canvas wordt vlakgemaakt en ontstoft, vervolgens ondergedompeld in een RFL-dompeltank en gedroogd; dit vormt een hechtfilm op het oppervlak van de canvasvezels, waardoor daaropvolgende delaminatie of scheiding wordt voorkomen. 2) Voorbehandeling van staalkabels

Gegalvaniseerde staalkabels worden ontvet en ontroest, gevolgd door fosfateren om een ​​ruwe fosfaatlaag te creëren die de penetratieve hechting met het kernrubber aanzienlijk verbetert; alle kabels worden onder gelijkmatige spanning rechtgetrokken ter voorbereiding op de volgende stap.


IV. Kalanderen + Vormen (Gelaagde montage om de groene band te produceren)

Optie A: Weefselkerntransportbandvormen

Rubbercoating via kalander met vier rollen: voorbehandeld canvas gaat met een constante snelheid door kalanderrollen, waarbij een dunne laag kernrubber gelijkmatig op beide zijden wordt aangebracht om enkel- of dubbelzijdig met rubber bekleed weefsel te produceren;

Meerlaagse montage: lagen van rubberen stoffen worden uitgelijnd en gestapeld volgens het ontwerp (bijvoorbeeld 3, 4 of 5 lagen), waarbij tussen de lagen een dunne laag kernrubber wordt aangebracht om ingesloten lucht te verdrijven;

Er worden onder- en bovendeksel rubberlagen aangebracht (waarbij de toplaag slijtvast is) en randrubber wordt aangebracht om de zijkanten af ​​te dichten;

Koudgeperste rollen compacteren het geheel om luchtbellen en rimpels te elimineren, waardoor de ongevulkaniseerde groene band ontstaat.

Optie B: Vormen van stalen kabelkerntransportband (toepassing met hoge sterkte)

Meerdere staalkabels zijn op gelijke afstanden en constante spanning op de vormtafel aangebracht om een ​​uniforme verdeling van de belasting te garanderen;

Er wordt een onderste laag kernrubber gelegd, kabels plat in het rubber ingebed en een tussenliggende vulrubberlaag wordt aangebracht om de gaten tussen de kabels op te vullen;

Er zijn verdikte rubberlagen aan de boven- en onderkant en afdichtingsrubber aan de zijkant aangebracht;

Vacuüm koudpersen consolideert de montage en voorkomt luchtzakken of blaasvorming tussen de kabels en het rubber.

Speciale afgeleide producten

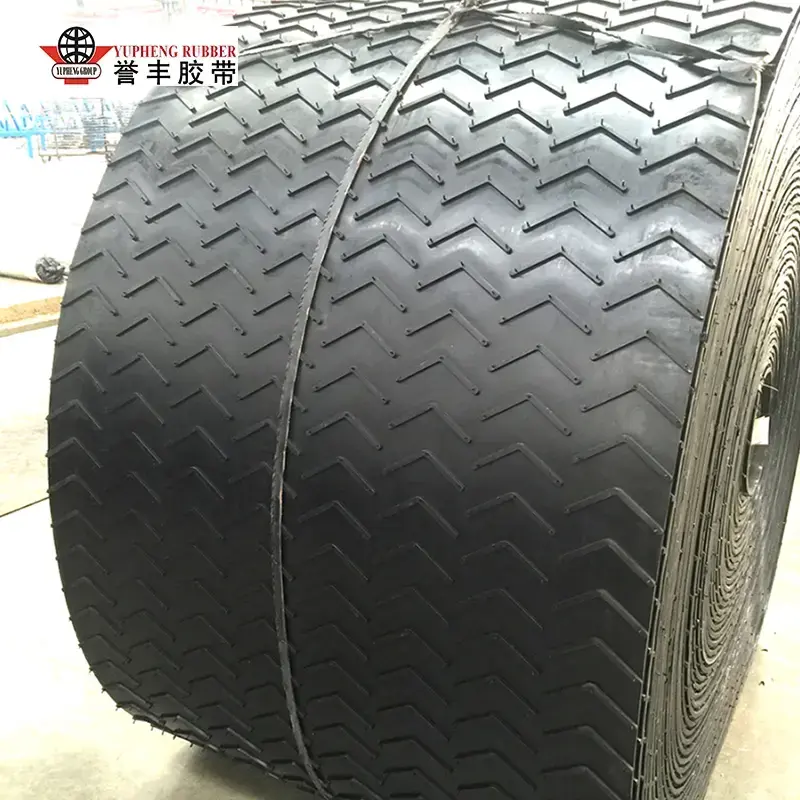
Zijwanden, schoenplaten en rubberen platen met patroon worden tijdens het vormen gelijktijdig geïnstalleerd om geïntegreerde halfafgewerkte antislip- of steile hellingsplaten te producerentransportbanden. 


V. Vulkanisatie (kernuithardingsproces; permanente rubbervernetting)

Vulkanisatie is de cruciale stap die de "zachte ruwe rubberen plano" omzet in een hoogwaardig eindproduct. Er worden twee reguliere soorten apparatuur gebruikt:

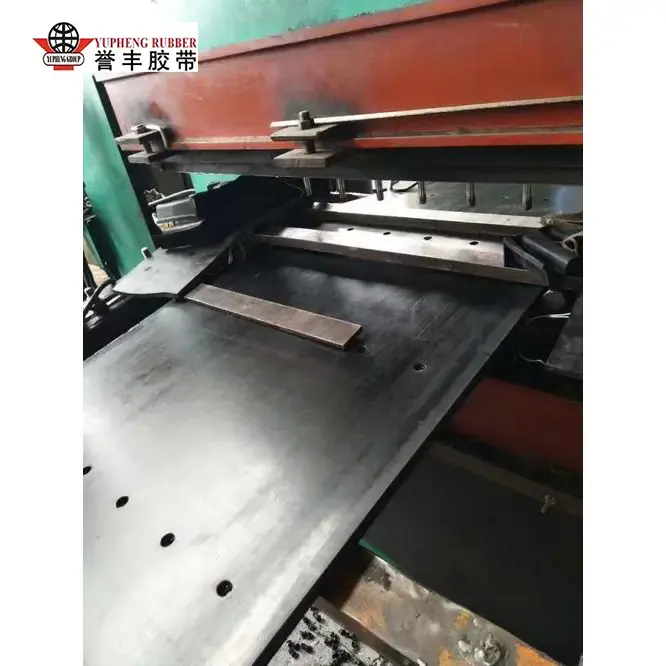
Vlakbed-vulkaniseerpers (batchproces; voor kleine tot middelgrote breedtes of speciale banden)

De bandplano wordt tussen meerlaagse verwarmde platen geplaatst. Procesomstandigheden: temperatuur 140–160°C, druk 1,5–3 MPa en vulkanisatietijd variërend van 15 tot 60 minuten, afhankelijk van de dikte. Onder hoge temperatuur en druk verknopen rubbermoleculen zich, waardoor de rubberlagen en de versterkingsstructuur tot één geheel versmelten.

Continuous Drum Vulcanizer (massaproductie van standaard platte banden over lange afstanden)

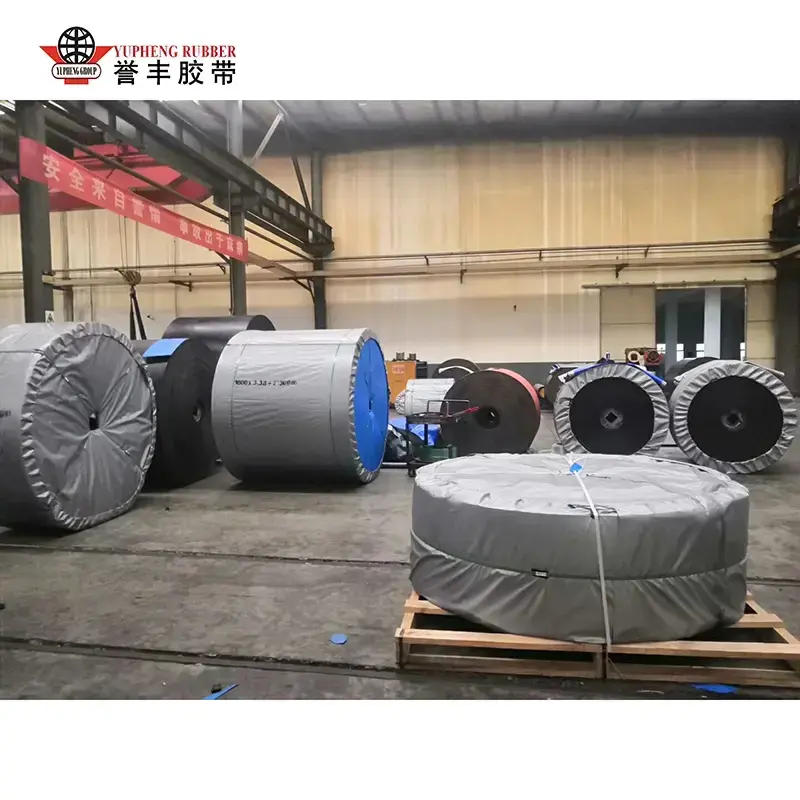
Een stalen band trekt de onbewerkte band continu met een constante snelheid over een verwarmde, onder druk staande trommel voor een ononderbroken vulkanisatie. Deze methode is geschikt voor lange transportbanden (kilometers lang), waardoor een uniforme dikte en de afwezigheid van doorsnedeverbindingen worden gegarandeerd.

Na vulkanisatie ondergaat de band een langzaam, geleidelijk afkoelingsproces om scheuren of vervorming als gevolg van thermische uitzetting en krimp te voorkomen.


VI. Nabewerking en afwerking

Koeling en uitharding: Lucht- of waterkoeling om de temperatuur volledig te verlagen en interne vulkanisatiespanningen te verlichten;

Randafwerking: Verwijdering van overtollige bramen/bramen aan beide zijden om de bandbreedte te standaardiseren;

Oppervlaktebehandeling: slijpen, polijsten en markeren (printmodel, sterkteklasse, specificaties en productiedatum);

Speciale verwerking: perforatie, snijden op specifieke lengtes en heetlassen van afgewerkte verbindingen zoals vereist.


Gerelateerd nieuws
Laat een bericht achter
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren